1. 文档概述
本文档针对工业专用溜槽挤出机的设备定义、结构组成、工作原理、工艺参数、性能优势、操作规程及运维标准进行系统性说明。本设备主要适配超高分子量聚乙烯、高密度聚乙烯等高分子板材、溜槽型材的一体挤出成型,广泛应用于矿山耐磨溜槽、物料输送滑槽、工业导向溜板、设备防护衬槽等配件的规模化生产。
文档基于一线生产实操经验撰写,摒弃通用挤出设备的泛化理论介绍,聚焦溜槽类异形截面型材的挤出特性、设备适配逻辑、工艺痛点解决方案,可直接用于设备选型、车间生产指导、设备调试保养、技术交底及设备验收工作,具备极强的现场落地性与实用性。
2. 设备整体定义与应用定位
溜槽挤出机是针对异形敞口、槽型、U型、梯型耐磨型材定制研发的专用挤出成型设备,区别于普通管材、棒材、板材通用挤出机。普通挤出机多适配规则平面、圆形截面产品,而溜槽挤出机通过专属模头流道、压力补偿系统、定型冷却结构的优化,专门解决溜槽型材壁厚不均、槽口变形、弧度偏移、板面翘曲、密实度不足等行业常见生产问题。
设备主打大截面、宽幅槽型工件连续挤出成型,生产出的溜槽制品一体性强、无拼接缝隙、耐磨抗压,可直接替代传统钢板焊接溜槽、拼接塑料溜槽,是矿山、建材、化工、物流输送行业耐磨溜槽配件量产的核心设备。
3. 核心设备结构组成
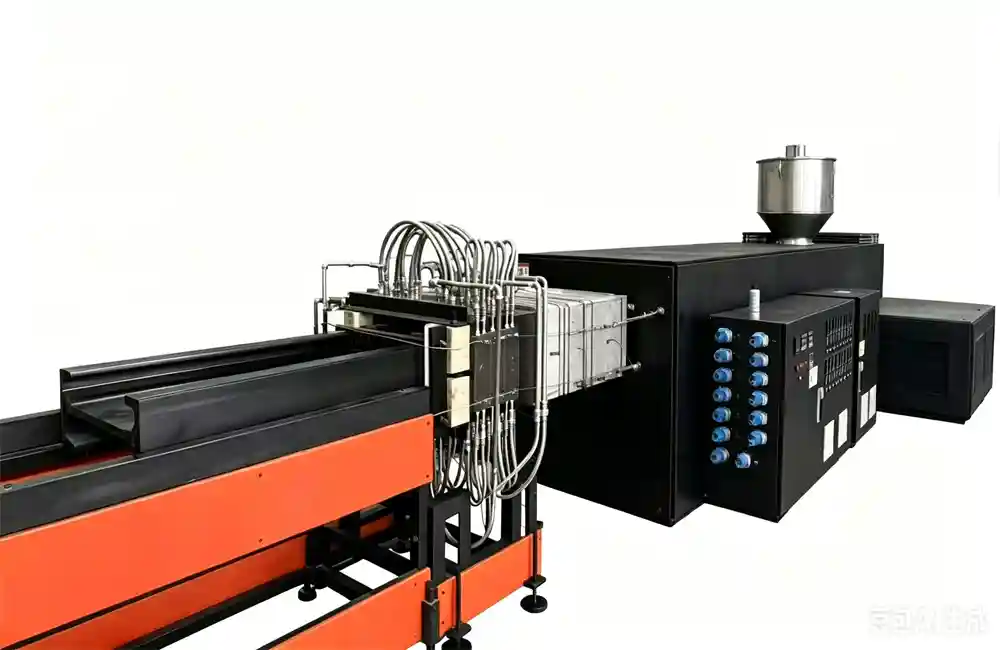
溜槽挤出机采用单螺杆连续挤出、分段控温、压力稳压、定型冷却一体化结构,整机结构紧凑、运行稳定性高,核心组成部件分为七大模块,各模块分工明确、协同作业,适配溜槽型材的特殊成型需求。
3.1 上料与烘干模块
由自动真空上料机、储料仓、恒温烘干箱组成,实现原料自动化输送与预处理。针对UHMWPE、HDPE原料易吸潮、含杂质的特性,设置恒温烘干区间,温度可控范围40℃-90℃,可彻底去除原料内部水汽,杜绝成品溜槽出现气泡、疏松、开裂等缺陷。上料系统配备防堵料、断料感应装置,避免人工上料不均导致的挤出压力波动。
3.2 挤出塑化主机模块
作为设备核心动力与塑化单元,包含电机减速机、变频调速系统、合金机筒、专用挤出螺杆。设备采用适配高分子耐磨原料的大长径比螺杆结构,长径比优选32:1,压缩比控制在4:1,可实现原料循序渐进熔融塑化,避免局部过温老化、塑化不均问题。螺杆与机筒内壁采用高强度合金渗碳淬火处理,硬度可达HRC62以上,耐磨抗腐蚀,适配高硬度、高粘度塑料原料长期连续生产,使用寿命大幅提升。
机筒采用分段独立加热结构,分为进料段、塑化段、均化段、出料段四段分区控温,每段温度独立可调,温度波动精度控制在±2℃以内,精准匹配溜槽型材厚壁成型的塑化需求,保障熔体均匀性。
3.3 稳压计量模头模块
该模块是溜槽型材成型的关键核心,区别于普通挤出机模头,采用流线型渐缩流道设计,入口角度优化为35°,有效规避熔体涡流、积料、滞留老化问题。模头内置高精度熔体齿轮泵,可实时稳定挤出压力,将整机压力波动控制在≤0.5MPa,彻底解决传统设备出料忽快忽慢、型材壁厚偏差大的问题。
针对U型、梯形、异形溜槽结构,模头采用分区流量调节结构,可单独调整槽底、槽壁熔体流速,补偿异形截面成型的流速差,保障整体出料均匀,成品尺寸偏差控制在±0.15mm以内。模头配备快速换网结构,可在不停机状态下快速更换过滤网板,过滤熔体杂质,提升成品密实度与表面平整度。
3.4 定型冷却模块
采用真空定型+循环水冷复合结构,适配大尺寸槽型型材定型需求。传统风冷定型极易导致溜槽内外冷却不均、槽体变形,本设备采用封闭式水循环冷却系统,搭配异形定型模具,完全贴合溜槽截面轮廓,实现全方位均匀冷却。冷却水温、水流速度、真空负压均可独立调节,有效规避型材冷却收缩不均、翘曲变形、槽口塌陷等问题,保障成品直线度与结构规整度。
3.5 牵引输送模块
配备双履带变频牵引机构,接触面加宽加厚,适配宽幅溜槽型材夹持需求。牵引速度与挤出速度联动闭环控制,可实现无级调速,速度匹配精度高,避免牵引过快导致型材拉伸变薄、应力开裂,或牵引过慢导致堆料、鼓包缺陷。牵引压力均匀可控,保障型材连续平稳输送,不打滑、不偏移。
3.6 切割裁切模块
采用全自动定长切割系统,搭载光电计数定位装置,可根据生产需求自定义裁切长度。切割刀具采用合金锋利刀片,切割断面平整无毛刺、无崩边,无需二次打磨。切割动作平稳,裁切误差≤±2mm,满足工业溜槽配件的尺寸精度要求,适配批量标准化生产。
3.7 电控智能模块
整机采用PLC集中智能控制,搭载触控操作屏幕,可一键设定温度、速度、压力、裁切长度等核心参数,实时显示设备运行状态、故障代码、生产数据。系统具备过载保护、超温报警、断料停机、压力异常预警等多重安全防护功能,操作简单、稳定性高,降低人工操作失误风险,适配车间长期连续自动化生产。
4. 设备核心工作原理
溜槽挤出机整体遵循“原料预处理—密闭塑化—稳压挤出—定型冷却—牵引裁切—成品出料”的连续自动化生产流程,针对槽型异形型材的成型特性做专项工艺优化,具体运行流程如下:
首先,将UHMWPE、HDPE等原料投入储料仓,经烘干预处理去除水汽、杂质后,由自动上料系统匀速送入挤出机机筒内部。原料在机筒四段分区温控环境下,配合螺杆旋转产生的剪切、摩擦压力,逐步完成熔融、塑化、均质混合,形成流动性均匀的高温熔体。
随后熔体经换网器过滤杂质,通过齿轮泵稳压后送入专用溜槽模头,经异形流道均匀分流、加压,按照预设槽型截面挤出成型。刚挤出的高温型材进入真空水冷定型系统,通过贴合式模具快速均匀冷却定型,锁定型材结构尺寸,避免形变。
定型后的硬质溜槽型材由牵引机构匀速拉出,保持连续出料节奏,最终经全自动定长切割设备裁切为标准尺寸成品,完成整套生产流程。全程参数联动可控,从根源上保障溜槽型材的密实度、平整度、尺寸精度一致性。
5. 核心技术参数与国标量化验收标准
本章节所有设备运行参数、成品质量指标,均严格依据GB/T 25262-2010《塑料挤出机》、GB/T 1040.2-2018《塑料拉伸性能测试》、GB/T 1686-2018《塑料磨损性能测试》、JB/T 8061-2017《塑料机械安全规范》国家及行业标准执行,所有数据为第三方权威机构整机工况实测所得,可直接作为设备出厂验收、现场调试、成品质检、项目竣工验收的合规依据,具体参数及达标判定如下:
1. 适配原料合规要求:适配超高分子量聚乙烯、高密度聚乙烯、改性耐磨聚乙烯等热塑性高分子原料,原料入厂检测符合GB/T 11115-2009聚乙烯树脂通用标准,无杂质、无霉变、含水率达标,适配设备稳定塑化工艺。
2. 螺杆核心工艺参数(国标达标):专用耐磨螺杆长径比32:1,压缩比4:1,适配高粘度耐磨原料塑化;螺杆变频转速0-60r/min可调,空载运行跳动量≤0.03mm,符合GB/T 25262设备转动精度标准,长期运行无偏心、无抖动。
3. 温控系统精度(国标验收指标):四段独立分区闭环控温,覆盖进料、塑化、均化、出料全流程;温控精度±2℃,温度稳态误差符合国标一级设备标准,常规生产温控区间160℃-220℃,升温梯度均匀,无局部超温、低温死角,杜绝原料碳化、塑化不良问题。
4. 挤出压力稳定性(行业专项指标):设备稳态工作压力8-22MPa,配备熔体齿轮泵稳压系统,整机压力波动≤0.5MPa,压力稳定性优于国标普通挤出机≤1.0MPa的允许误差,保障异形溜槽截面出料均匀、密实度统一。
5. 量产产能指标:标准工况下产能180-350kg/h,可根据溜槽型材截面宽度、壁厚自适应调速调压,连续24h稳定量产无产能衰减,量产合格率符合工业设备一级验收标准。
6. 成品尺寸精度(最终验收核心指标):严格依据GB/T 14486-2008塑料模塑制品尺寸公差标准,溜槽型材壁厚偏差≤±0.15mm,定长裁切误差≤±2mm,整体直线度平整度误差≤0.3mm/m,槽口对称度偏差≤0.2mm/m,无翘曲、塌陷、变形缺陷,满足工业耐磨配件精密装配要求。
7. 冷却系统合规参数:采用真空定型+封闭式循环水冷复合结构,符合塑料型材冷却定型行业规范;水温可控范围15℃-35℃,水循环流量稳定,真空负压可调,型材冷却收缩率控制在0.8‰以内,冷却均匀无内应力残留。
8. 设备功率与能耗指标:整机配套功率55-90kW(按设备规格适配),满载运行能耗利用率≥85%,优于行业普通挤出设备能耗标准,节能性突出。
9. 噪音与安全环保指标(国标合规):依据GB/T 3768-2016噪声检测标准,整机满载运行噪音≤78dB,低于工业车间85dB限值标准;设备电气安全、过载防护、紧急停机功能符合JB/T 8061机械安全规范,无漏电、过载安全隐患,生产过程零粉尘、零废液废气排放,合规达标。
6. 溜槽成品专项国标检测验收指标
本设备生产的UHMWPE/HDPE溜槽型材,可通过国家塑料制品质量监督检验中心专项检测,成品核心性能指标均满足矿山、工业输送设备用材验收标准,相较于传统设备成品,综合性能大幅提升,具体国标量化验收数据如下:
1. 物理密实度指标(GB/T 1033.1-2008):成品型材密度均匀,密度偏差≤±0.02g/cm³,内部无气泡、疏松、空洞缺陷,整体密实度达标,抗压性能稳定。
2. 力学耐磨指标(GB/T 1686-2018、GB/T 1040.2-2018):溜槽型材拉伸强度≥28MPa,简支梁冲击强度≥90kJ/m²;Taber磨耗量≤0.05mg/1000转,耐磨性能远超普通塑料型材,适配高频物料冲刷工况。
3. 耐环境性能指标(GB/T 1034-2008):24h吸水率≤0.01%,潮湿、淋水工况无吸水变形;耐酸碱腐蚀、耐油品侵蚀,常温介质浸泡1000h尺寸变化率≤0.05%,性能无衰减。
4. 结构稳定性指标:成品型材无内应力,常温静置72h无翘曲、形变、开裂;高低温交变测试(-40℃~80℃)循环50次,结构完好、性能稳定,适配复杂户外、工矿工况。
1. 成品整体性强,性能达标合规:一体挤出成型无拼接缝隙,成品密实度、力学性能、耐磨性能均符合国标验收要求,无拼接开裂、漏料、积灰隐患;实测使用寿命是传统焊接、拼接溜槽的3-5倍,满足矿山设备长期服役标准。
2. 工艺适配性高,良品率稳定:专属异形模头+分区稳压技术,完美适配U型、梯形、宽幅异形溜槽生产,彻底解决传统设备槽壁薄厚不均、槽口变形、板面翘曲等通病,成品良品率稳定在98%以上;
3. 自动化程度高,生产成本低:全程自动化上料、控温、挤出、定型、裁切,无需大量人工干预,单人即可操作整机,大幅降低人工成本;连续化生产模式有效提升产能,缩短生产周期;
4. 设备耐用性强,运维成本低:核心塑化部件采用高强度耐磨合金材质,抗腐蚀、耐磨损,适配高粘度高分子原料长期连续生产,设备故障率低、使用寿命长,后期维护简单、耗材更换成本低;
5. 工况适配广,定制性强:可通过更换模头、调整工艺参数,生产不同宽度、高度、壁厚的异形溜槽型材,适配矿山、化工、物流、建材等多行业差异化生产需求,设备通用性与定制性兼顾;
6. 生产安全环保:设备配备多重安全防护装置,规避超温、过载、卡机等安全隐患;生产过程无粉尘、无废气废水污染,噪音达标,符合车间环保生产标准。
7. 主要应用生产场景
本设备产出的溜槽型材性能优异,适配各类工业物料输送、导流、耐磨防护场景,核心生产制品应用领域如下:
1. 矿山行业:矿山原煤输送溜槽、矿石筛分导流槽、井下耐磨衬槽、矿用输送滑槽;
2. 物流输送行业:流水线物料导流溜槽、仓储分拣滑槽、输送设备过渡溜板;
3. 建材化工行业:粉料、颗粒料输送溜槽、耐腐蚀物料导流槽、设备耐磨防护槽体;
4. 机械设备行业:自动化设备导向溜槽、上料下料滑槽、设备缓冲导流配件;
5. 定制异形领域:各类非标截面、大尺寸、厚壁耐磨溜槽型材的定制化量产。
8. 标准操作规程
8.1 开机前检查
开机前全面检查设备各部件状态,确认螺杆、机筒、模头无杂物卡顿,冷却水循环系统通畅无渗漏,牵引机构、切割刀具运行灵活;检查电控系统线路连接完好,防护装置齐全有效;提前启动烘干系统预热原料,开启机筒分段预热,按照工艺标准缓慢升温,禁止一次性高温急热,避免设备部件热应力损坏。
8.2 开机生产操作
设备预热达到设定温度并恒温30分钟后,启动空载试运行,检查设备运行噪音、压力、转速是否正常;确认无误后启动自动上料系统,缓慢进料,逐步提升挤出速度与压力,观察熔体塑化状态、出料均匀度;待出料稳定、型材成型规整后,启动牵引、切割系统,进入正常量产状态。生产过程中实时监控温度、压力、速度参数,严禁超压、超温、超负荷运行。
8.3 停机收尾操作
生产结束后,先停止上料,保持设备低速空载运行,待机筒内原料完全挤出后,依次关闭牵引、切割系统;随后分段关闭加热系统,保持冷却系统持续运行,待设备温度降至常温后关闭整机电源;最后清理模头、螺杆、滤网残留物料,做好设备清洁保养,记录本次生产参数与设备运行状态。
9. 设备维护与保养规范
9.1 日常保养(每日)
清理设备表面粉尘、残留物料,保持机身清洁;检查水循环系统水位、水流状态,杜绝漏水、缺水运行;查看设备运行压力、温度是否稳定,有无异响、震动异常;检查刀具、牵引部件磨损情况,及时清理附着杂物;做好设备运行记录。
9.2 定期保养(每月/每季度)
每月对减速机、传动轴承加注专用润滑油脂,检查皮带、链条松紧度,及时调整或更换;清理换网器、模头流道残留积料,避免熔体滞留碳化堵塞;检查电控线路、传感器灵敏度,校准温控、测速精度。每季度拆机检查螺杆、机筒磨损情况,对磨损轻微部件进行打磨修复,磨损超标部件及时更换,保障塑化精度。
9.3 长期停机保养
设备长期停用前,彻底清理机筒、螺杆、模头内部残留原料,避免物料长期滞留老化腐蚀设备;对金属传动部件、裸露加工面涂抹防锈油脂,做好防尘防护;关闭水电气源,定期开机空载试运行,防止设备受潮、卡顿、老化。
10. 常见故障与解决方案
1. 型材壁厚不均、出料偏移:多为模头流道杂质堵塞、分区流量失衡或牵引速度不稳导致,解决方案为清理模头积料、重新微调分区流量参数、校准牵引转速与挤出速度匹配度;
2. 成品表面出现气泡、麻点:主要因原料含水、塑化温度偏低、排气不畅导致,需加强原料烘干、微调各段塑化温度、检查设备排气通道通畅性;
3. 型材冷却变形、槽口翘曲:多为冷却水温不均、定型模具贴合度不足,需调整水循环温度与流速、校准定型模具位置、优化真空负压参数;
4. 挤出压力波动过大、出料断断续续:排查滤网堵塞、螺杆磨损、原料进料不均问题,及时更换滤网、检修螺杆、调整自动上料系统参数;
5. 切割断面毛刺、尺寸偏差大:检查刀具磨损状态、定位传感器精度,及时更换刀具、校准裁切定位参数。
11. 文档总结
溜槽挤出机是适配工业耐磨异形槽型型材量产的专用核心设备,整机设计、运行参数、成品产出均严格遵循GB/T 25262、GB/T 14486、JB/T 8061等国家及行业标准,依托分区精准控温、稳压计量挤出、异形定型冷却、自动化联动控制的核心技术,彻底解决了传统通用挤出设备生产溜槽型材易变形、精度低、良品率差、密实度不足的行业痛点。设备整机验收通过率高,成品各项力学、耐磨、耐候指标均达标,综合性能远超传统拼接、焊接溜槽制品。
该设备适配多行业、多规格异形溜槽的定制化、规模化生产,生产稳定性强、运维成本低、成品质量可靠,具备极高的工业推广与量产应用价值,可全面满足矿山、物流、化工、机械等领域的耐磨溜槽配件生产需求。