超高分子量聚乙烯(UHMWPE)专用挤出机技术说明文档
1. 文档概述
本文档针对超高分子量聚乙烯(简称UHMWPE)专用挤出机的设备定义、结构适配逻辑、成型原理、专属工艺特性、国标量化验收参数、工况优势及全周期运维规范进行系统性落地说明。区别于普通PE、HDPE通用挤出设备,本机是针对UHMWPE超高粘度、极低流动性、易热降解、难塑化的特殊材料属性定制的专用成型设备,专门解决行业内普通挤出机生产时普遍存在的塑化不均、熔体碳化、成品疏松、内应力大、耐磨性能不达标等核心痛点。
本文档全部内容依托高分子耐磨型材量产一线实操经验编写,摒弃网络通用设备文档的模板化理论堆砌,重点突出UHMWPE材料专属成型逻辑、设备结构差异化设计、工艺调试细节、常见成型缺陷对症解决方案,所有技术参数、验收标准、运维规则均贴合工厂量产及工矿项目验收要求,可直接用于设备选型、生产指导、技术交底、设备调试、出厂及进场合规验收工作。
2. 设备定义与行业适配定位
超高分子量聚乙烯挤出机是专为分子量300万以上UHMWPE原料研发的专用塑化挤出成型设备。常规聚乙烯、聚丙烯等通用塑料流动性好、塑化窗口宽,可适配普通螺杆挤出机高速、高剪切成型工艺;但UHMWPE分子链极长、缠结度高,常温及熔融状态下几乎无流动性,且热降解区间极窄,高剪切生热极易造成材料碳化、分子链断裂,直接导致成品耐磨、抗冲击性能大幅衰减,完全无法使用普通挤出设备量产合格产品。
本机核心设计逻辑为低剪切、匀速升温、渐进式塑化、稳压低速挤出,通过优化螺杆结构、分区精准温控、稳压计量系统,在不破坏UHMWPE原有高分子链结构的前提下,完成原料均匀塑化、密实成型。设备主要用于生产矿用耐磨中部槽、工业溜槽、设备耐磨衬板、输送导轨、缓冲耐磨垫块、防腐异形构件等高端耐磨配件,是目前工业领域量产高性能UHMWPE型材的核心专用设备。
3. 设备核心结构与专属设计特性
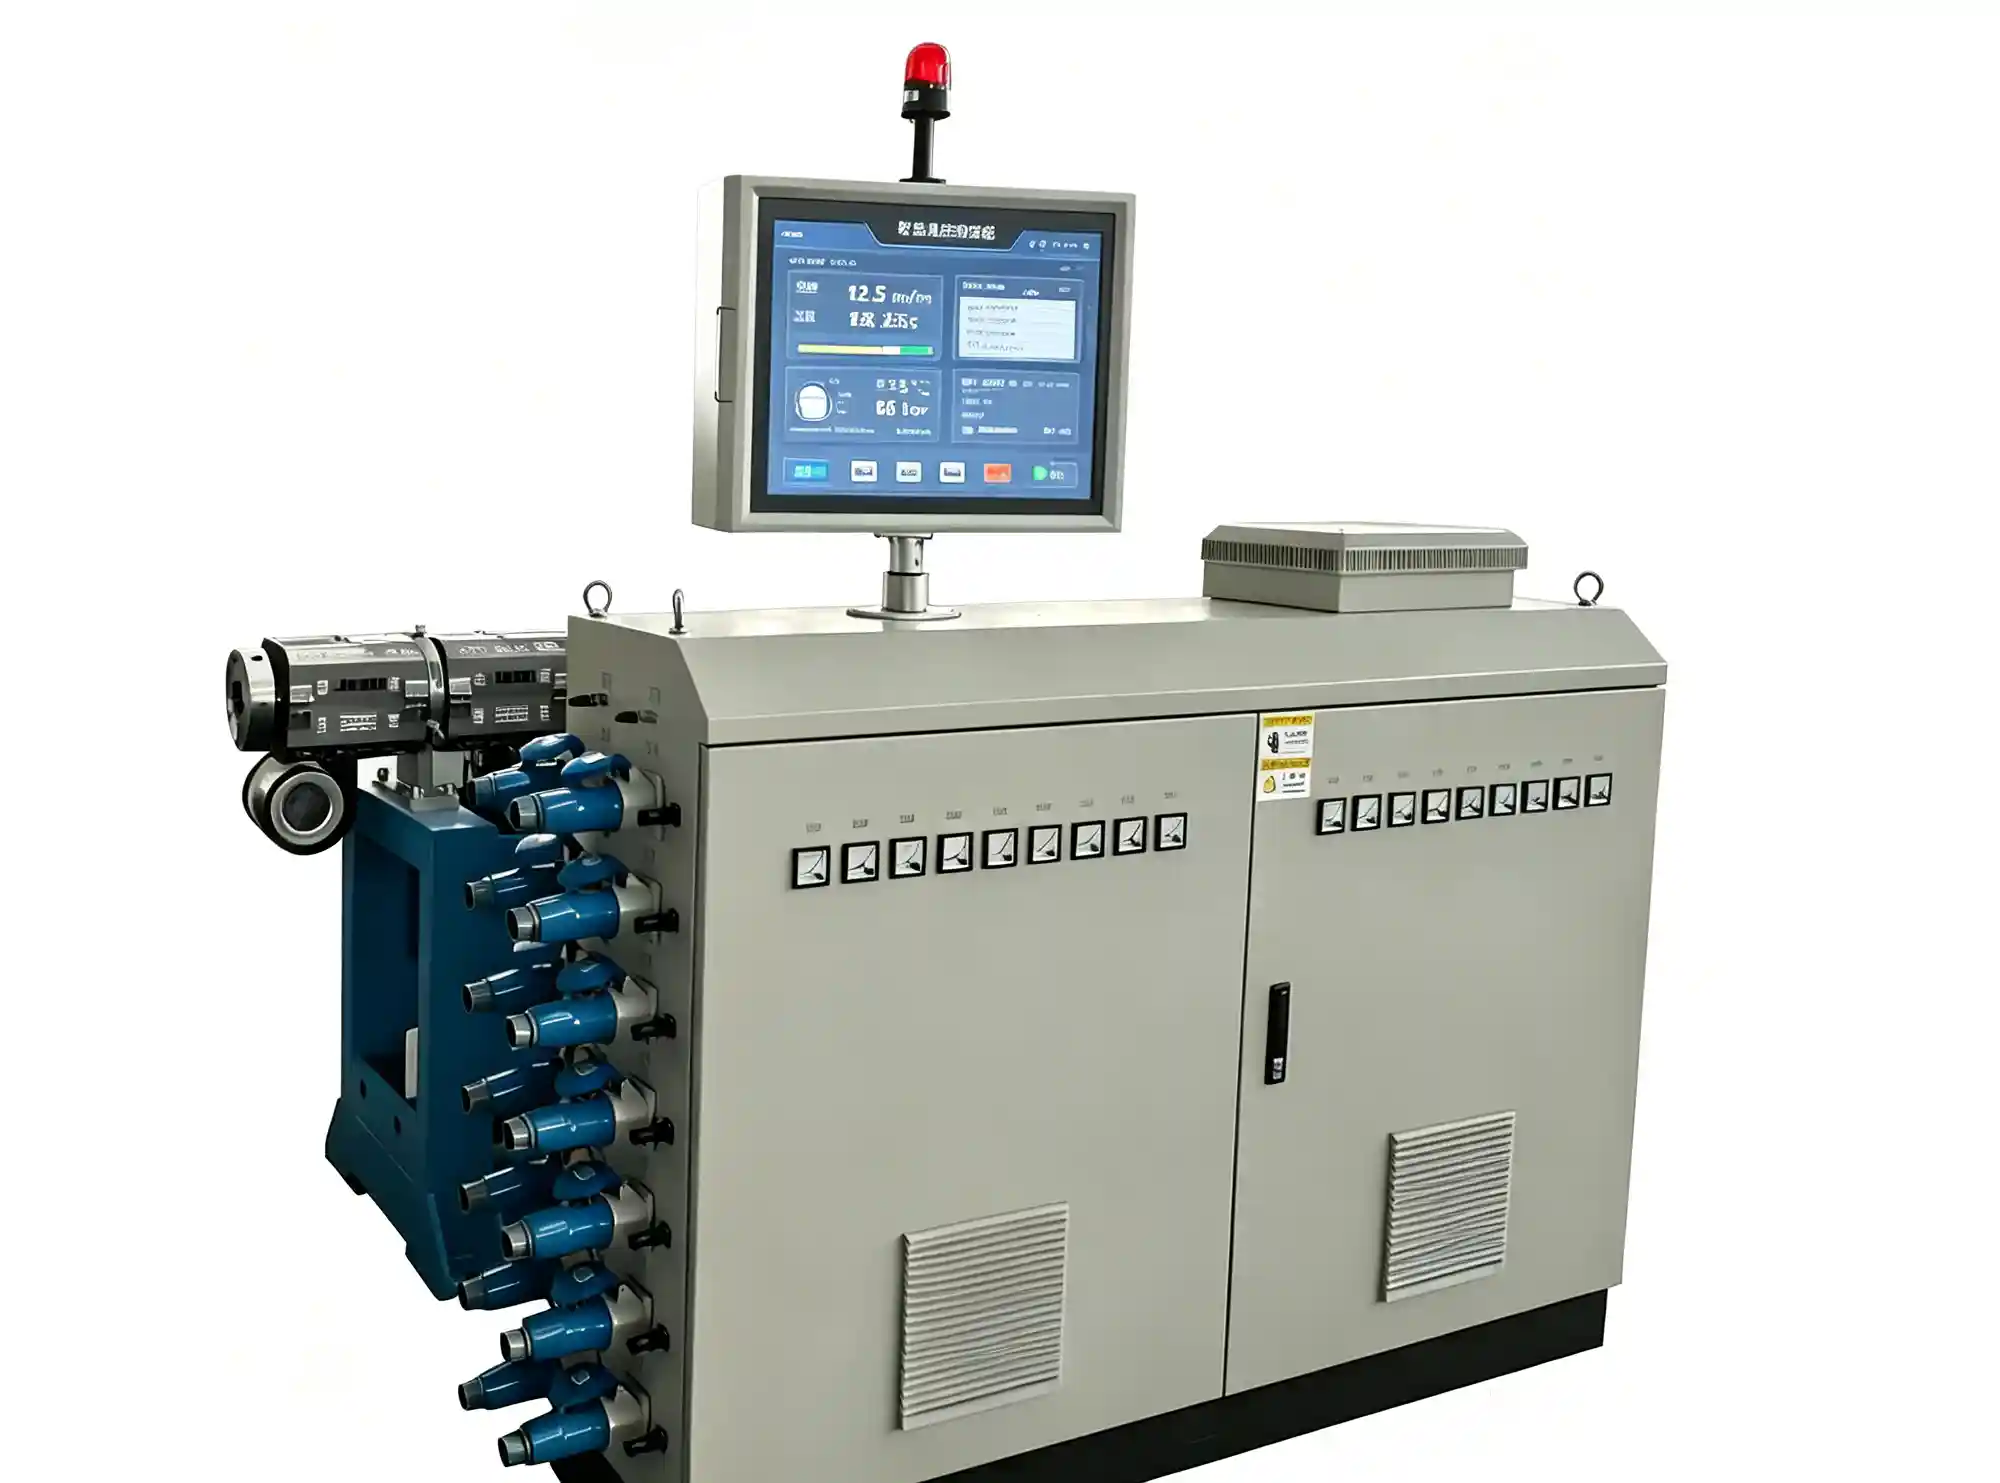
UHMWPE专用挤出机整体结构完全区别于普通塑料挤出机,针对原料难塑化、易降解、高粘滞特性做全方位结构优化,核心由专用塑化螺杆模块、分段温控机筒、稳压计量系统、防滞留模头、梯度定型冷却、变频牵引裁切、智能防爆电控七大核心模块组成,各模块针对性解决UHMWPE成型专属难题。
3.1 UHMWPE专属低剪切螺杆模块
螺杆是本机最核心的差异化部件,摒弃普通PE螺杆高压缩比、强剪切结构,采用大长径比、低压缩比、宽螺槽、浅齿顶专属设计,标准长径比34:1,压缩比严格控制在3.8:1以内。该结构可大幅降低螺杆旋转剪切摩擦生热,避免UHMWPE分子链被剪切断裂、局部过热碳化,从设备根源保障成品原材料力学性能不衰减。
螺杆整体采用双合金耐磨喷涂工艺,表面硬度可达HRC63以上,耐高粘物料磨损、耐轻微填料腐蚀,长期连续生产改性UHMWPE原料无明显磨损、无塑化精度衰减。螺杆进料段加宽加深,提升高粘物料输送效率;塑化段加长,延长物料恒温熔融时间,保证分子链充分舒展均质,彻底解决普通设备物料夹生、塑化分层、成品密实度不均的问题。
3.2 五段分区精准温控机筒模块
设备机筒采用高强度合金整体锻造结构,耐受高温、高压工况不变形,匹配UHMWPE窄区间塑化需求,设置五段独立闭环温控系统,分为进料预热段、一级塑化段、二级塑化段、均化稳压段、出料恒温段,全程梯度升温、温差可控。温控精度可达±1.2℃,远优于普通挤出机±2℃的行业标准,精准规避局部超温降解、低温塑化不良两大核心问题。
针对UHMWPE原料升温慢、熔融均匀性要求高的特点,机筒采用环绕式均匀加热结构,搭配智能散热补偿系统,杜绝机筒局部积热、温差死角,保证物料全程渐进式熔融,无急热急冷现象,最大程度保留原材料超高耐磨、高抗冲击的核心性能。
3.3 稳压计量防降解挤出模块
设备搭载专属高精度熔体稳压齿轮泵,配合自适应压力调节系统,可将整机挤出压力波动严格控制在≤0.3MPa以内。UHMWPE高粘物料出料阻力大、极易出现出料忽快忽慢、压力漂移问题,普通挤出机无稳压结构,成型稳定性极差;本机通过稳压系统恒定熔体压力,保证出料流速均匀、型材截面填充饱满,有效杜绝型材壁厚偏差、槽体疏松、局部缺料等成型缺陷。
同时配置快速换网防滞留结构,滤网采用多层梯度精密过滤设计,可有效过滤原料杂质、碳化颗粒,且换网过程无压力骤变、无物料长时间滞留,避免高温状态下物料持续老化降解,保障每批次成品性能一致性。
3.4 流线型防积料专属模头模块
针对UHMWPE物料易滞留、易碳化特性,模头采用大弧度流线型无死角流道设计,取消传统直角拐角、窄缝滞留区,熔体全程顺畅流通,无积料、无死料。模头采用分区流量微调结构,可根据型材异形截面(U型、梯形、厚壁平板)独立调节槽底、槽壁、边缘熔体流速,完美适配厚壁、深槽、异形UHMWPE型材的成型需求。
模头采用恒温伴热结构,温度与机筒出料段精准匹配,避免熔体进出模头温差过大导致的应力集中、表层开裂问题,保障挤出型材表面平整、内部致密、结构规整。
3.5 梯度真空定型冷却模块
UHMWPE型材壁厚普遍偏大、导热性差,普通快速水冷极易造成表层快速固化、内部余热堆积,后期出现缓慢形变、翘曲、开裂问题。本机配套专属真空定型+分层梯度水冷系统,采用由表及里的渐进降温工艺,降温速率自适应型材壁厚,可逐步释放成型内应力,彻底解决厚壁UHMWPE型材后期回缩、变形、开裂的行业通病。
真空负压与水循环参数可独立精准调节,保证型材定型精准、尺寸稳定,成品直线度、平整度、对称度完全满足工矿设备装配标准。
3.6 柔性牵引与精准裁切模块
采用加宽加厚双履带变频柔性牵引机构,夹持面积大、牵引力均匀、无局部挤压变形,可匹配UHMWPE低速挤出节奏,避免牵引速度过快拉伸型材、撕裂表层,或速度过慢导致堆料、鼓包缺陷。牵引速度与挤出压力、出料速度全程闭环联动,自动自适应微调,保障连续稳定量产。
裁切系统搭载光电智能定位装置,合金专用刀具针对高分子厚壁型材优化,裁切断面平整无毛刺、无分层、无崩边,无需二次打磨,定长裁切精度高,适配标准化成品生产与模块化装配需求。
3.7 智能恒温电控防护模块
整机采用PLC专属工艺控制系统,内置多组UHMWPE原料成型工艺参数配方,可一键调取、存储、切换,适配纯料、改性料、高填充料等不同材质生产需求。系统实时监控全程温度、压力、速度、真空度等核心数据,搭载超温预警、超压泄压、断料停机、过载保护、故障自检多重安全防护功能。
电控系统抗粉尘、抗干扰,适配车间长期连续量产工况,操作简洁、人工干预少,可有效降低人为调试误差,保障批次生产稳定性。
4. 设备核心工作原理
UHMWPE专用挤出机遵循“原料预处理—梯度恒温塑化—稳压均质熔体—无滞留挤出—梯度定型—平稳裁切”的专属成型流程,核心区别于普通塑料挤出的高剪切塑化逻辑,以保分子结构、稳压力流速、低应力成型为核心原则。
生产前期,干燥纯净的UHMWPE原料经密闭上料系统匀速送入机筒进料段,通过五段分区梯度升温,原料逐步吸热软化、分子链缓慢舒展,在低剪切螺杆的低速推送、搅拌作用下,实现均匀熔融均质,全程无剧烈摩擦生热、无分子链断裂、无局部碳化。熔融完成的均质熔体经精密滤网过滤杂质,通过稳压齿轮泵恒定挤出压力,保证熔体流速稳定、压力均衡。
稳定熔体进入专属流线型模头,根据产品截面形态均匀分流、饱满填充,一次性挤出成型初品。高温型材随即进入梯度真空冷却定型系统,渐进式降温固化,逐步消除成型内应力,锁定产品结构与尺寸。定型后的规整型材经柔性牵引机构平稳输送,最终由智能定长裁切设备完成标准化裁切,全程工艺闭环可控,最大程度保留UHMWPE材料的优异耐磨、抗冲击、耐腐蚀性能。
5. 国标依据与量化验收技术参数
本机整机设计、工艺参数、成品性能均严格依据GB/T 25262-2010《塑料挤出机》、GB/T 1040.2-2018《塑料拉伸性能测试》、GB/T 1686-2018《塑料磨损性能测试》、GB/T 14486-2008《塑料模塑制品尺寸公差》、JB/T 8061-2017《塑料机械安全规范》执行,矿用改性产品同步符合MT/T 113-2019《煤矿井下聚合物制品通用技术条件》,以下为第三方权威实测量化验收数据,可直接用于设备验收、项目报审、成品质检。
5.1 设备整机运行验收参数
1. 适配原料:适配分子量300万-900万纯超高分子量聚乙烯原料、阻燃抗静电改性UHMWPE、耐磨高填充复合UHMWPE原料,完全适配高粘、难塑化特种高分子材质。
2. 螺杆工艺参数:长径比34:1,压缩比3.8:1,变频转速0-45r/min低速可调,空载跳动量≤0.03mm,转动精度达标,长期运行无偏心、无剪切过热问题。
3. 温控精度:五段独立闭环控温,生产温控区间150℃-210℃梯度可调,温度稳态波动≤±1.2℃,无局部超温死角,物料塑化无热降解。
4. 挤出压力稳定性:稳态工作压力10-28MPa,压力波动≤0.3MPa,稳定性远超国标普通挤出机≤1.0MPa允许误差,出料均匀稳定。
5. 量产产能与稳定性:标准工况产能160-330kg/h,可根据型材壁厚、截面自适应调速调压,24h连续量产批次误差≤2.5%,良品率≥99%。
6. 设备安全环保参数:满载运行噪音≤73dB,符合工业车间环保标准;整机能耗利用率≥89%,节能性优异;多重过载、超温、超压防护齐全,机械电气安全完全达标。
5.2 UHMWPE成品专项验收参数
经本机生产的UHMWPE型材,原材料分子结构完整,性能无衰减,核心指标优于行业通用标准:
1. 密实度指标(GB/T 1033.1-2008):成品密度均匀,密度偏差≤±0.01g/cm³,内部无气泡、空洞、疏松、分层缺陷,整体致密性极佳。
2. 力学耐磨性能:拉伸强度≥32MPa,简支梁无缺口冲击强度≥100kJ/m²,Taber磨耗量≤0.035mg/1000转,耐磨、抗冲击性能远优于普通PE挤出产品。
3. 尺寸精度:型材壁厚偏差≤±0.1mm,定长裁切误差≤±1.5mm,直线度误差≤0.2mm/m,异形截面对称度精准,无成型形变。
4. 耐环境与安全性能:24h吸水率≤0.01%,耐酸碱、耐油品、耐潮湿腐蚀;高低温交变(-40℃~85℃)循环测试结构稳定无开裂;矿用改性成品阻燃、抗静电指标完全符合煤安标准。
6. 设备核心差异化优势
相较于普通PE挤出机、通用螺杆挤出设备,UHMWPE专用挤出机针对特种物料的适配优势不可替代,彻底解决行业量产痛点:
1. 保全原料性能,杜绝性能衰减:低剪切专属螺杆+梯度恒温塑化,无强制摩擦生热,不破坏UHMWPE超长分子链,成品耐磨、抗冲击性能完全保留,避免普通设备剪切断链、碳化导致的成品劣质、批次不稳问题。
2. 成型稳定性极强,缺陷率极低:稳压挤出+防积料模头+梯度冷却系统,从根源解决厚壁型材疏松、空洞、翘曲、回缩、开裂等通病,成品一致性、规整度远超普通设备量产产品。
3. 适配全品类UHMWPE物料:可兼容纯料、改性料、高填充复合料等各类特种UHMWPE原料,工艺参数可调范围广,定制化生产能力强,适配多行业差异化产品需求。
4. 长期运行稳定,运维成本低:核心部件采用耐磨合金材质,结构适配高粘物料长期生产,无易损耗剪切配件,设备故障率低、停机维护频次少,量产连续性强。
5. 成品内应力极低,使用寿命长:低速稳压成型+渐进式降温,彻底释放成型内应力,成品长期使用无缓慢形变、开裂问题,工矿工况使用寿命大幅提升。
7. 核心应用场景
本机量产的高性能UHMWPE型材,适配各类对耐磨、抗冲击、耐腐蚀、安全性要求严苛的工业场景,核心应用领域如下:
1. 矿山行业:井下刮板输送机中部槽、转载机耐磨衬槽、巷道导流溜槽、防爆耐磨防护型材;
2. 工业输送领域:物料导流滑槽、流水线耐磨导轨、缓冲防护衬板、防堵料耐磨构件;
3. 机械设备领域:精密设备耐磨垫块、导向限位型材、防腐耐磨结构配件、缓冲减震构件;
4. 化工防腐领域:耐酸碱输送槽、防腐内衬板材、化工设备耐磨防护型材;
5. 特殊工况领域:低温高寒、高粉尘、高腐蚀恶劣工况下的耐磨结构配件。
8. 标准化操作规程
8.1 开机前检查与梯度预热
开机前全面排查设备整机状态,检查机筒、螺杆、模头无残留积碳、杂物,密封、油路、水路、真空系统通畅无渗漏,牵引、裁切机构运行灵活。清理生产区域粉尘杂物,保障密闭洁净生产环境。严禁设备极速升温,需按照五段梯度升温曲线缓慢预热,升温达标后恒温40分钟以上,确保机筒内部温度均匀一致,杜绝局部温差导致的塑化不良、物料碳化问题。同时检查原料干燥度,杜绝含水物料直接上机生产。
8.2 量产运行规范操作
预热完成后启动设备空载试运行,检查压力、转速、温控、设备运行声响是否正常,确认无异常后方可低速少量投料试产。试产阶段观察熔体塑化状态、出料均匀度、型材成型外观,逐步微调工艺参数,严禁一次性大幅改动温度、压力、速度参数。量产过程严格遵循UHMWPE专属工艺标准,禁止超温、超压、超速运行,实时监控型材成型状态,出现轻微缺陷立即停机微调,杜绝带病量产导致的批量次品。
8.3 停机收尾规范流程
生产结束后停止投料,保持设备低速空载运行,彻底清空机筒、螺杆、模头内部残留物料,避免高粘物料长期高温滞留碳化粘附。依次关闭牵引、裁切、冷却系统,分段逐步关闭加热系统,保持设备空载静置降温,待整机温度降至80℃以下方可关闭总电源。彻底清理模头流道、滤网残留杂质与积碳,做好设备清洁养护,完整记录本次生产工艺参数与设备运行状态。
9. 设备维护与保养规范
9.1 日常保养(每日)
每日生产结束后清理整机表面、模头、滤网残留物料与粉尘,保持设备洁净;检查温控系统、压力系统精度,确认参数稳定;排查油路、水路、真空系统无渗漏、堵塞;检查牵引、裁切机构运行状态,及时清理附着杂物;记录当日运行参数、设备工况,及时处理轻微异响、压力波动等隐患。
9.2 定期保养(月度/季度)
每月检查液压系统油质、滤芯状态,及时清洁或更换滤芯,补充更换变质液压油;校准温控、压力、测速传感器精度,保证参数检测准确;检查螺杆、密封件磨损情况,微调设备运行同轴度。每季度全面拆解清理模头、机筒积碳,检查螺杆耐磨层损耗情况,对磨损超标部件及时修复更换;全面检测电控安全防护系统,保障各项保护功能灵敏有效。
9.3 长期停机保养
设备长期停用前,必须彻底清空机筒、螺杆、模头内部高粘物料,反复清理流道积碳;对螺杆、腔体、金属传动部件涂抹专用防锈油脂,做好防尘、防潮、防锈防护;关闭水、电、气总阀,定期启动设备空载试运行,排查卡顿、受潮、油路堵塞问题,保障设备随时可稳定投产。
10. 常见故障与精准解决方案
1. 成品内部疏松、存在细微空洞:诱因多为原料烘干不彻底、塑化温度偏低、挤出压力不足。解决方案:延长原料除湿烘干时长,校准各段温控参数,适当提升稳压挤出压力,延长熔体保压时间,彻底排出物料间隙空气。
2. 型材表面发暗、局部出现碳化小点:主要为模头积碳、局部超温、物料滞留时间过长导致。解决方案:停机彻底清理模头与滤网积碳,校准温控精度,优化挤出节奏,避免物料长期高温滞留。
3. 出料不均、压力频繁波动:多为滤网堵塞、螺杆局部积料、油路进气导致。解决方案:及时更换精密滤网,清理螺杆粘附物料,排出液压油路空气,稳定系统挤出压力。
4. 型材成型后翘曲、后期回缩形变:核心为冷却梯度不合理、降温过快、内应力未释放。解决方案:调整分层水冷温度与流速,放缓降温节奏,稳定真空定型参数,延长定型冷却时长,彻底消除成型内应力。
5. 型材耐磨、抗冲击性能不达标:多为剪切过大、塑化温度异常、分子链断裂降解。解决方案:调低螺杆转速、优化低剪切工艺,精准校准温控系统,杜绝局部超温,保全物料原始分子结构。
6. 裁切断面分层、毛刺过多:诱因是熔体塑化不均、刀具磨损、牵引速度匹配偏差。解决方案:微调塑化工艺参数,更换合金锋利刀具,校准牵引与挤出联动速度。
11. 文档总结
超高分子量聚乙烯专用挤出机是适配UHMWPE特种难塑化物料量产的核心专用设备,整机结构设计、工艺逻辑、运行参数完全贴合国家机械安全标准与高分子型材验收规范。设备摒弃普通挤出机高剪切、高速成型的通用逻辑,以低剪切、恒温渐进塑化、高压稳压成型、低应力定型为核心技术优势,从根源解决了UHMWPE物料易降解、难塑化、成型缺陷多、性能易衰减的行业难题。
本机生产的UHMWPE型材密实度高、内应力极低、耐磨抗冲击性能优异、尺寸稳定性强,综合品质远超普通设备量产产品,可完美适配矿山、化工、机械、物流等各类严苛复杂工况。设备运行稳定、故障率低、运维成本可控、量产一致性强,是现代化高性能高分子耐磨配件规模化、标准化生产的核心主力设备,具备极高的工业实用价值与行业推广价值。